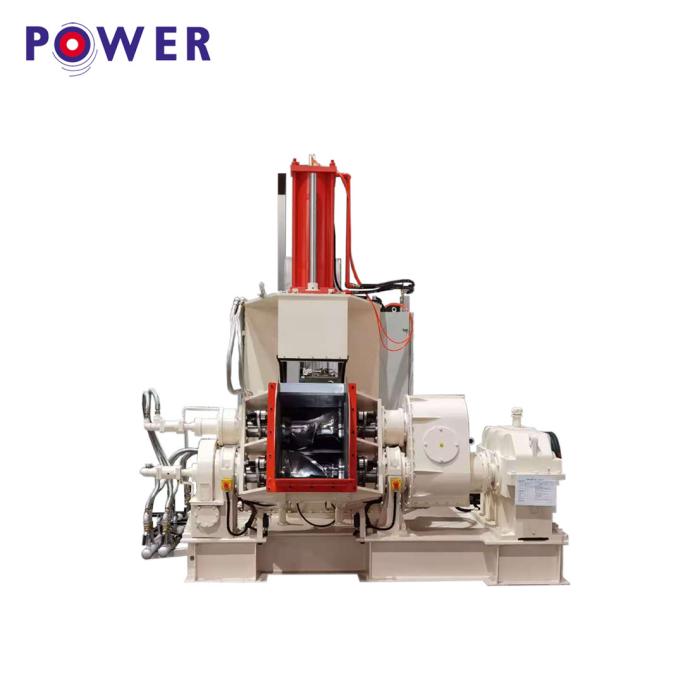
Mesin pencampur karet pada dasarnya terdiri dari tiga proses dalam proses pencampuran karet: Pembungkus rol, Pengambilan bubuk, Pemurnian, dan penghalusan.
1. Pembungkus gulungan
Selama proses pencampuran, ada empat kemungkinan situasi di mana karet mentah muncul di rol mesin penggiling terbuka.
Situasi pertama terjadi ketika suhu rol terlalu rendah atau karet mengeras, menyebabkan karet tetap menumpuk dan meluncur, tidak dapat masuk ke celah rol, atau hanya menjadi serpihan ketika ditekan secara paksa.
Situasi kedua terjadi ketika karet berada dalam keadaan elastisitas tinggi, dengan aliran plastis dan deformasi elastis tinggi yang sesuai. Material karet hanya melilit rol depan setelah melewati celah antar rol, yang bermanfaat untuk operasi pencampuran dan dispersi zat pencampur dalam material karet.
Situasi ketiga terjadi ketika suhu terlalu tinggi, fluiditas karet meningkat, gaya antarmolekul menurun, dan elastisitas serta kekuatan menurun. Pada saat ini, film tidak dapat membungkus rol dengan rapat dan membentuk bentuk seperti kantung, sehingga menyebabkan rol terlepas atau patah, dan tidak dapat tercampur.
Situasi keempat terjadi pada suhu yang lebih tinggi, di mana karet berubah dari keadaan yang sangat elastis menjadi keadaan kental, dengan hampir tidak ada elastisitas dan kekuatan, sehingga sulit untuk memotong bahan karet tersebut. Oleh karena itu, suhu pencampuran harus dikontrol agar bahan karet tetap dalam kondisi baik, yang kondusif untuk proses pencampuran.
2. Makan bubuk
Tahap pencampuran bubuk mengacu pada proses pencampuran bahan pencampur ke dalam bahan perekat. Setelah rol karet dibungkus, agar bahan pencampur dapat dengan cepat tercampur ke dalam karet, sejumlah lem yang terkumpul harus ditahan di ujung atas celah rol.
Saat menambahkan bahan pencampur, karena pengadukan dan penggantian lem yang menumpuk secara terus-menerus, bahan pencampur tersebut terbawa ke dalam lipatan dan alur lem yang menumpuk, lalu masuk ke celah rol.
Selama proses pembuatan mi, jumlah lem yang terkumpul harus secukupnya. Jika tidak ada lem yang terkumpul atau jumlah lem yang terkumpul terlalu sedikit, di satu sisi, bahan tambahan hanya mengandalkan gaya geser antara rol belakang dan karet untuk meresap ke dalam bahan karet, dan tidak dapat menembus jauh ke dalam bahan karet, yang memengaruhi efek dispersi; di sisi lain, aditif bubuk yang belum meresap ke dalam karet akan hancur menjadi potongan-potongan kecil oleh rol belakang dan jatuh ke dalam wadah penampung. Jika berupa aditif cair, aditif tersebut akan menempel pada rol belakang atau jatuh ke wadah penampung, sehingga menyulitkan pencampuran.
Jika terjadi penumpukan lem yang berlebihan, sebagian lem akan berputar dan menggelinding di ujung atas celah rol, mesin penggiling rol karet, sehingga mencegahnya masuk ke dalam celah dan menyulitkan agen pencampur untuk tercampur. Jumlah lem yang menumpuk sering diukur dengan sudut kontak (atau sudut gigitan), yang umumnya antara 32-45 derajat.
3. Pemurnian dan penyempurnaan
Tahap ketiga pencampuran adalah pemurnian. Karena viskositas karet yang tinggi, selama pencampuran, bahan karet hanya mengalir searah keliling mengikuti arah putaran rol penggiling terbuka, tanpa aliran aksial. Selain itu, karet yang mengalir searah keliling bersifat laminar. Oleh karena itu, pada mixer internal, lapisan perekat yang menempel erat pada permukaan rol depan sekitar 1/3 dari ketebalan film tidak dapat mengalir dan menjadi "lapisan mati" atau "lapisan stagnan" pada mixer pengaduk laboratorium.
Selain itu, lem yang menumpuk di bagian atas celah rol juga akan membentuk "zona refluks" yang sebagian berbentuk baji. Alasan-alasan di atas semuanya mengakibatkan penyebaran bahan pencampur yang tidak merata dalam bahan karet.
Oleh karena itu, perlu dilakukan beberapa tahap pemurnian, pemotongan dengan pisau kiri dan kanan, mesin ekstrusi karet, penggulungan atau pembungkus segitiga, penipisan, dan lain-lain, untuk memecah lapisan mati dan area refluks, membuat pencampuran seragam, dan memastikan kualitas dan keseragaman.
Waktu posting: 30 Oktober 2024